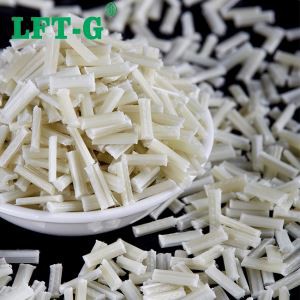
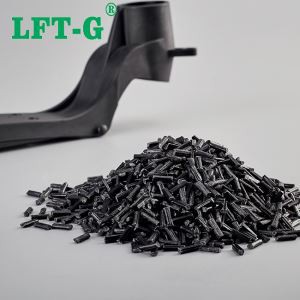
Uzoq muddatli tolali dori-darmonli termoplastiklar (LFRT) yuqori mexanik xususiyatlarga ega bo'lgan inyeksion kalıplama ilovalar uchun qo'llanilmoqda. LFRT texnologiyasi yaxshi quvvat, qattiqlik va zarba xususiyatlarini ta'minlay olishiga qaramasdan, ushbu materialning ishlashi oxirgi qismning qanday bajarilishini aniqlashda muhim ahamiyatga ega.
LFRT ni muvaffaqiyatli shakllantirish uchun ularning ba'zi o'ziga xos xususiyatlarini tushunish kerak. LFRT va an'anaviy ravishda mustahkamlangan termoplastiklar o'rtasidagi farqlarni tushunish LFRTning qiymatini va salohiyatini maksimal darajada oshirish uchun uskunalar, dizayn va ishlov berish texnologiyalarini rivojlantirishga yordam berdi.
LFRT va an'anaviy tug'ralgan, qisqa shisha elyaf dori-kompozitlari orasidagi farq tolalar uzunligida yotadi. LFRTda tolaning uzunligi pellet uzunligi bilan bir xil bo'ladi. Buning sababi shundaki, LFRT-larning ko'pchiligi shear-turi aralashmasidan ko'ra pultrusion tomonidan ishlab chiqariladi.
LFRT ishlab chiqarishda, shisha elyaf tovushining uzluksiz iplari birinchi navbatda qatronni qoplash va emdirish uchun qoldiqqa tortiladi. Qolib chiqqanidan so'ng, doimiy chiziqlar kesiladi yoki peletlanadi, odatda 10-12 mm uzunlikda kesiladi. Aksincha, an'anaviy qisqa shisha tolalar kompozitsiyalari faqat 3 dan 4 mm gacha bo'lgan kesilgan elyaflarni o'z ichiga oladi va ularning uzunligi makas turi ekstruderlarda odatda 2 mm dan kamroq bo'ladi.
LFRT peletidagi elyaf uzunligi LFRT ning mexanik xususiyatlarini yaxshilashga yordam beradi - kuchayishga qarshilik ko'rsatishda kuchaygan qarshilik yoki to'qlikning kuchayishi. Elyaflar pog'ish jarayonida uzunligicha saqlangan ekan, mukammal mexanik xususiyatlarni ta'minlovchi "ichki skelet" ni hosil qiladi. Biroq, yomon pog'onali jarayon uzoq tolali mahsulotlarni qisqa tola materiallariga aylantirishi mumkin. Agar paxta tolasi uzunligi paxta terish jarayonida buzilgan bo'lsa, kerakli ishlash darajasini olish mumkin emas.
LFRTni quyish jarayonida tolalar uzunligini saqlab qolish uchun uchta muhim jihat bor: inyeksion kalıplama mashinasi, qism va qolib dizayni va qayta ishlash shartlari.
Birinchidan, uskunalar ehtiyot choralari
LFRTni qayta ishlash haqida tez-tez so'raladigan savoldan biri - bu materiallarni shakllantirish uchun mavjud konditsionerni ishlatish usuli. Ko'pgina hollarda, LFRTlarni shakllantirish uchun shtapel tolali kompozitlarni yaratish uchun uskunalar ham foydalanish mumkin. Odatda qisqa elyaf kalıplama ekipmanı ko'p LFRT qismlari va mahsulotlari uchun qoniqarli bo'lishiga qaramasdan, uskunalar uchun ba'zi bir o'zgarishlar, tolalar uzunligini himoya qilishga yordam beradi.
Odatiy «besleme-siqishni o'lchash» bo'limi bilan ishlaydigan universal vint. Bu jarayon uchun juda mos keladi va o'lchash qismining siqishni nisbati pasaytirilishi natijasida tolaning halokatli kesilishi kamaytirilishi mumkin. LFRT mahsulotlari uchun 2: 1 metrlik segmentli siqishni darajasi maqbuldir. LFRT yostig'i an'anaviy tug'ralgan shisha tolali dori-darmonli termoplastikalar kabi katta bo'lmaganligi sababli, vintlardek, barrellar va boshqa qismlarni ishlab chiqarish uchun maxsus metall qotishmalardan foydalanish kerak emas.
Dizayn tekshiruvidan foyda olish mumkin bo'lgan boshqa qurilma nozulning uchi hisoblanadi. Ba'zi termoplastik materiallar teskari konusli nozli uchi bilan ishlov berish osonroq bo'ladi, bu materiallar mog'it bo'shlig'iga in'ektsiya qilinganligi sababli yuqori darajada kesish hosil qiladi. Biroq, bunday nozul uchlari uzun tolali kompozitlarning tola uzunligini sezilarli darajada kamaytiradi. Shu sababli, uzoq elyaflar nozuldan komponentga osongina o'tishiga imkon beradigan 100% "erkin oqim" dizayni bilan yuvilgan ko'krak uchi / vana assotsiatsiyasidan foydalanish tavsiya etiladi.
Bunga qo'shimcha ravishda, ko'krak qafasining diametri va eshik teshigining bo'sh joylari 5,5 mm yoki undan ko'p bo'lishi kerak va o'tkir burchagi yo'q. Materiallarning in'ektsion kalıplama ekipmanı orqali qanday oqib chiqayotganini va chiqib ketish elyafın qaerga ketishini aniqlash muhim ahamiyatga ega.
Ikkinchidan, qismlar va qolip tuzilishi
Yaxshi qismlar va qolip dizayni LFRT tolasi uzunligini saqlashga ham yordam beradi. Yonning bir qismini (jumladan, qovurg'alar, tanishlar va boshqa xususiyatlar) keskin burchaklarni bartaraf qilish kalıplanmış qismda keraksiz stress oldini oladi va elyaf aşınmasını pasaytiradi.
Tomlar bir xil devor qalinligi bilan nominal devorga ega bo'lishi kerak. Devor qalinligidagi kattaroq o'zgarishlar qismida barqaror qadoqlash va kiruvchi tolaning yo'naltirilishiga olib kelishi mumkin. Qalinligi qalin yoki ingichka bo'lishi kerak bo'lsa, tolalarga shikast etkazadigan va stress kontsentratsiyasining manbai bo'lgan yuqori buruqli joylarning shakllanishiga yo'l qo'ymaslik uchun devor qalinligida keskin o'zgarishlarni oldini olish kerak. Ko'pincha qalin devorda eshikni ochish va ingichka qismga oqib turganligi, to'ldirish uchini ingichka qismda saqlashga qaratilgan.
Yaxshi plastik konstruktsiyaning umumiy printsipi shuni ko'rsatadiki, devor qalinligi 4 mm dan kam (0,160 dyuym) pastda yaxshi va odatiy oqimni ta'minlaydi va pardalar va bo'shliqlarni kamaytiradi. LFRT birikmalari uchun optimal devor qalinligi odatda 3 mm (0,120 dyuym) atrofida va minimal qalinligi 2 mm (0,080 dyuym) dir. Devorning qalinligi 2 mm dan kam bo'lsa, unda kukunga kirganidan so'ng elinlarning kesilishi ehtimolligi ortadi.
Parcha dizayni faqatgina bitta jihati bo'lib, materiyaning mog'orga qanday kirayotganini ko'rib chiqish muhimdir. Yuguruvchilar va eshiklar materialni bo'shliqqa yo'naltirganda, bu joylarda noto'g'ri mo'ljallangan bo'lsa, bu joylarda katta miqdorda tolaning shikastlanishi mumkin.
LFRT birikmasini hosil qilish uchun qolipni loyihalashda to'liq radiusli yugurish eng kam diametri 5,5 mm (0,250 dyuym) bilan maqbuldir. To'liq turdagi kanalga qo'shimcha ravishda, oqim kanalining boshqa shakllari keskin burchakka ega bo'ladi, bu esa shakllantirish jarayonida stressni oshiradi va shisha tolasini mustahkamlovchi ta'sirini yo'q qiladi. Ochiq yuguruvchilar bilan ishlaydigan issiq ishlaydigan tizimlar qabul qilinadi.
Darvozaning minimal qalinligi 2 mm (0,080 min) bo'lishi kerak. Iloji bo'lsa, eshikni bo'shliqqa material oqimiga to'sqinlik qilmaydigan chetga joylashtiring. Elyaf sinishi boshlanishini oldini olish va mexanik xususiyatlarni kamaytirish uchun qismning sirtidagi eshik 90 ° burilish kerak.
Nihoyat, termoyadroviy liniyalarning joylashishiga va uning ishlatilishida qismlarga yuklashga (yoki stressga) ta'sir ko'rsatadigan joyga qanday ta'sir qilishiga e'tibor bering. Termoyadroviy liniya strestlarning oqilona joylashuvi bilan stress darajasining past bo'lishi kutilayotgan joyga ko'chirilishi kerak.
Kompyuter to'lg'azish tahlillari bu termoyadroviy liniyalarning qaerda joylashganini aniqlashga yordam beradi. Strukturaviy sonlu elementlar tahlillari (FEA) yuqori stressning joylashishini va to'lg'azish tahlilida aniqlangan qo'shilish chizig'ining joylashishini solishtirish uchun ishlatilishi mumkin.
Shuni ta'kidlash kerakki, ushbu qismlar va qolip dizaynlari faqat tavsiyalardir. Yaxshi ishlashga erishish uchun LFRT aralashmalari ishlatadigan nozik devorlar, devor qalinligi turlicha va nozik yoki nozik xususiyatlarga ega komponentlarning ko'plab misollari mavjud. Biroq, ushbu tavsiyalardan qo'shimcha ravishda, uzoq tolali texnologiyaning to'liq foydasini ta'minlash uchun ko'proq vaqt va kuch sarflanadi.
Uchinchidan, qayta ishlash shartlari
Ishlov berish shartlari LFRTning muvaffaqiyatli bo'lishining kalitidir. To'g'ri ishlash sharoitlari qo'llanilgan ekan, LFRT qismlarini tayyorlash uchun umumiy maqsadli in'ektsion kalıplama mashinasini va to'g'ri mo'ljallangan, qolipdan foydalanish mumkin. Boshqacha aytganda, to'g'ri jihoz va kalıp tasarımı bilan ham, kambag'al ishlash sharoitlari qo'llanilsa, elyaf uzunligi bo'lishi mumkin. Bu esa, tolalarni kalıplama jarayonida qanday karşılaşacağının va haddan tashqari tolalar kesilmesine olib keladigan maydonlarni aniqlashni talab qiladi.
Birinchidan, orqadagi bosimni kuzatib boring. Yuqori orqadagi bosim materialning ustiga elyaf uzunligini qisqartiradigan katta kesma kuchini taqdim etadi. Nolni qaytarish bosimidan boshlab va uni faqatgina oziqlantirish jarayonida vintlardek tekislanguniga qadar oshirish, faqat 1,5 dan 2,5 baracha (20-50 psi) orqa bosim yordamida odatda izchil ovqatlanishni ta'minlash uchun etarli bo'ladi.
Oliy vida tezligi ham salbiy ta'sirga ega. Vida tezroq qaytsa, unda qattiq va ochilmaydigan material vida siqish bo'lagiga kirib, tolali shikastlanishga olib keladi. Orqa bosim uchun tavsiyalarga o'xshab, vintni to'ldirish uchun zarur bo'lgan minimumni barqarorlashtirish uchun imkon qadar tez saqlanishi kerak. LFRT birikmalarini shakllantirishda 30 dan 70 r / min vida tezligi keng tarqalgan.
Elinishga qarshi jarayonda eritma birgalikda harakat qilayotgan ikkita omildan iborat: kesish va issiqlik. Maqsad, LFRTdagi tolalar uzunligini kesishni kamaytirish orqali himoya qilish, chunki u ko'proq issiqlikni talab qiladi. Qatronlar tizimiga ko'ra, qayta ishlanadigan LFRT tarkibidagi harorat odatda 10-30 ° C gacha an'anaviy kalıplanmış bileşiğinkinden yuqori.
Biroq, shunchaki barrelning haroratini har doim ko'tarmasdan oldin, barrelning harorati taqsimlanishiga e'tibor bering. Odatda, temir xandondan ko'krak qafasida bo'lganidek, barrelning harorati ko'tariladi, ammo LFRT uchun haroratning xandaqda yuqori bo'lishi tavsiya etiladi. Issiqlik taqsimotining o'zgarishi LFRT pelletlarini yuqori kesish vintini siqish bo'lagiga kirishdan oldin yumshatishga va eritishga imkon beradi, bu esa elyaf uzunligini saqlashga yordam beradi.